

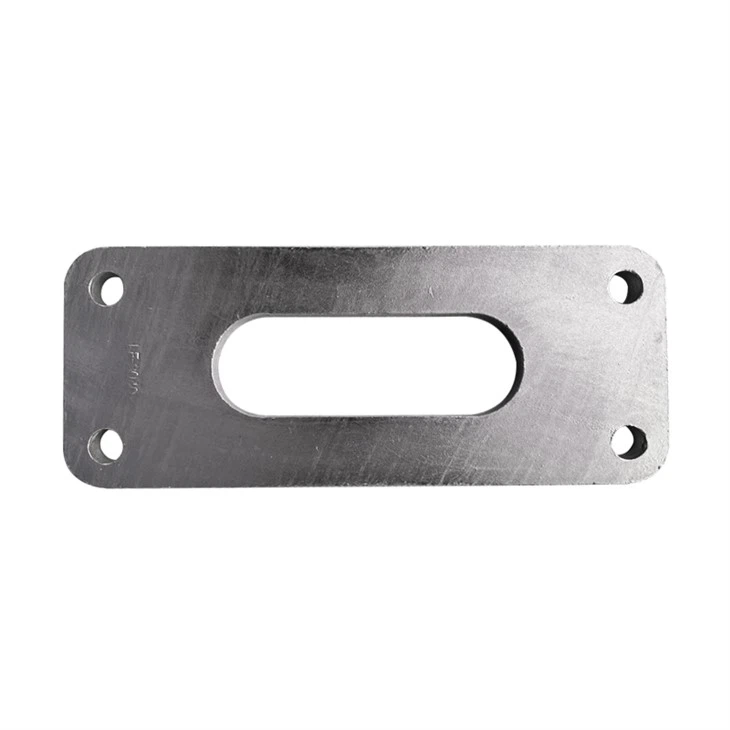
हॉट-डिप गॅल्वनाइज्ड योक प्लेट्सची मुख्य उत्पादन प्रक्रिया "सबस्ट्रेट प्रोसेसिंग → पृष्ठभाग प्रीट्रीटमेंट → हॉट-डिप गॅल्वनाइजिंग → पोस्ट-ट्रीटमेंट → तपासणी आणि शिपमेंट" भोवती फिरते. यांत्रिक गुणधर्म, गंज प्रतिकार आणि कनेक्टिंग प्लेट्सची सुसंगतता सुनिश्चित करण्यासाठी प्रत्येक पायरीमध्ये अचूकता, स्वच्छता आणि कोटिंग गुणवत्तेवर कठोर नियंत्रण आवश्यक आहे. विशिष्ट पायऱ्या खालीलप्रमाणे आहेत:
सब्सट्रेटची निवड: व्होल्टेज पातळी (110kV/220kV/500kV/UHV) आणि कनेक्टिंग प्लेटच्या रेट केलेल्या लोडच्या आधारावर, कमी मिश्रधातूच्या उच्च शक्तीच्या स्टील प्लेट्स किंवा फोर्जिंग्ज निवडा जे GB/T 700 (Q235) आणि GB/T 1591 सारख्या मानकांची पूर्तता करतात आणि 5591 ची ताकद स्वतः Q3 (Q3) आहे याची खात्री करा. मानकांची पूर्तता करते (सब्सट्रेटमधील दोषांमुळे नंतर फ्रॅक्चर टाळणे).
मटेरियल कटिंग: सीएनसी फ्लेम कटिंग, प्लाझमा कटिंग किंवा लेसर कटिंग वापरून, स्टील प्लेटला कनेक्टिंग प्लेट डिझाइन ड्रॉइंगच्या आकारानुसार (आयताकृती, त्रिकोणी, Y-आकार इ.) रिकामे कापले जाते. मुख्य आवश्यकता: कटिंग कडा सपाट, बुर, क्रॅक किंवा ऑक्साईड अवशेषांपासून मुक्त असणे आवश्यक आहे आणि मितीय त्रुटी ±1 मिमीच्या आत नियंत्रित करणे आवश्यक आहे (त्यानंतरच्या प्रक्रियेची अचूकता सुनिश्चित करण्यासाठी).
स्टॅम्पिंग: जाड प्लेट्स किंवा उच्च ताण आवश्यक असलेल्या प्रकारांसाठी, कापल्यानंतर रिक्त जागा फोर्जिंग प्रेस किंवा स्टॅम्पिंग प्रेसमध्ये ठेवाव्या लागतात आणि डाय फोर्जिंगद्वारे तयार केल्या जातात ज्यामुळे धातूचे अंतर्गत दाणे शुद्ध होतात आणि एकूण ताकद सुधारते.
मशीनिंग होल्स: सीएनसी ड्रिलिंग मशीन किंवा मशीनिंग सेंटर्स वापरून, बोल्ट होल, हँगिंग होल आणि हॉट-डिप गॅल्वनाइज्ड योक प्लेट्सचे इतर कनेक्शन इंटरफेस रेखाचित्रांनुसार अचूकपणे मशीन केले जातात. भोक व्यास सहिष्णुता H12 ग्रेड (±0.15mm) मध्ये नियंत्रित केली जाते, आणि इन्सुलेटर, क्लॅम्प्स आणि इतर हार्डवेअरच्या बोल्टशी अचूक जुळणी सुनिश्चित करण्यासाठी भोक अंतर त्रुटी ±0.5mm पेक्षा कमी किंवा समान आहे. तीक्ष्ण कडांमुळे होणारा ताण एकाग्रता टाळण्यासाठी आणि गॅल्वनाइझिंग दरम्यान कोटिंग तयार होण्यापासून रोखण्यासाठी छिद्राच्या कडा गोलाकार (2 मिमी पेक्षा जास्त किंवा समान आर) असतात.
एज ग्राइंडिंग: ग्राइंडिंग व्हील किंवा पॉलिशिंग मशीन वापरून कनेक्टिंग प्लेटच्या कापलेल्या कडा, ओपनिंग आणि पृष्ठभाग बारीक करा. कनेक्टिंग प्लेटची सपाटता त्रुटी 2mm/m पेक्षा कमी किंवा समान आहे याची खात्री करण्यासाठी विकृत भागांचा आकार बदला आणि दुरुस्त करा.
अल्कलाइन डिग्रेझिंग: पृष्ठभागावरील तेल, कटिंग फ्लुइड आणि धूळ काढून टाकण्यासाठी 10-20 मिनिटांसाठी क्षारीय डिग्रेझिंग टाकीमध्ये 60-80 अंशांवर कनेक्टिंग प्लेट बुडवा; तेल शिल्लक राहणार नाही याची खात्री करण्यासाठी स्वच्छ पाण्याने चांगले धुवा. गंज काढण्यासाठी पिकलिंग: पृष्ठभागावरील ऑक्साईड स्केल, गंज आणि रोलिंग ऑक्साईड फिल्म काढून टाकण्यासाठी 15-20% हायड्रोक्लोरिक ऍसिड पिकलिंग टाकीमध्ये 15-30 मिनिटांसाठी डीग्रेज्ड कनेक्टिंग प्लेट बुडवा; ठराविक भागात अपूर्ण गंज काढणे टाळण्यासाठी लोणच्या दरम्यान नियमितपणे ढवळावे.
फ्लक्सिंग ट्रीटमेंट: धुवलेल्या प्लेटला फ्लक्स बाथमध्ये 70-80 डिग्रीवर ठेवा आणि पृष्ठभागावर एकसमान फ्लक्स फिल्म तयार करण्यासाठी 3-5 मिनिटे बुडवा. ही फिल्म हवा अलग करू शकते आणि सब्सट्रेटचे दुय्यम ऑक्सिडेशन रोखू शकते; हे झिंक द्रव्याच्या पृष्ठभागावरील ताण देखील कमी करते, ज्यामुळे झिंक द्रव सब्सट्रेटच्या पृष्ठभागावर समान रीतीने झाकतो.
झिंक विसर्जन उपचार: वाळलेल्या कनेक्टिंग प्लेटला झिंक द्रवामध्ये उभ्या ठेवण्यासाठी एक विशेष हॅन्गर वापरा आणि 3-5 मिनिटे बुडवा जेणेकरून झिंक द्रव सब्सट्रेटची पृष्ठभाग पूर्णपणे ओला करेल आणि एक धातूपासून बंधित झिंक तयार करेल-लोह मिश्र धातु थर + प्युरोसाइट लेयर. हॉट-डिप गॅल्वनाइज्ड योक प्लेट्समध्ये देखील ही सर्वात महत्वाची प्रक्रिया आहे.
नियंत्रित झिंक कूलिंग: झिंक-विसर्जन केलेल्या प्लेट्स हळूहळू झिंक द्रवातून बाहेर काढल्या जातात आणि कोटिंगची जाडी नियंत्रित करण्यासाठी पृष्ठभागावरील अतिरिक्त झिंक द्रव कंपन करणाऱ्या हॅन्गर किंवा एअर चाकूने उडवले जाते; नंतर ते जलद थंड होण्यासाठी कूलिंग वॉटर टँकमध्ये ठेवले जातात, जे कोटिंग क्रिस्टल्स परिष्कृत करते आणि कडकपणा आणि पोशाख प्रतिरोध सुधारते;
साफसफाई आणि पॉलिशिंग: थंड झाल्यावर, गुळगुळीत पृष्ठभाग सुनिश्चित करण्यासाठी गॅल्वनाइज्ड योक प्लेट्सच्या गरम- पृष्ठभागावरील झिंक नोड्यूल, झिंक स्कार्स आणि फिक्स्चर मार्क्स साफ करण्यासाठी वायर ब्रश किंवा ग्राइंडिंग व्हील वापरा; कोटिंग तयार होण्यापासून बोल्ट घालण्यावर परिणाम होऊ नये म्हणून ओपनिंगची दुय्यम स्वच्छता करा.





